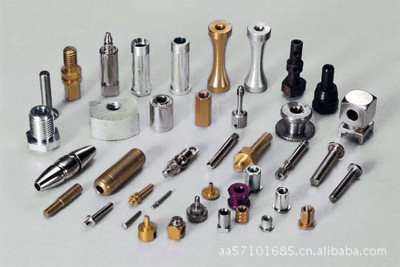
数控车铣复合加工 小五金铜件与不锈钢精密配件的制造核心
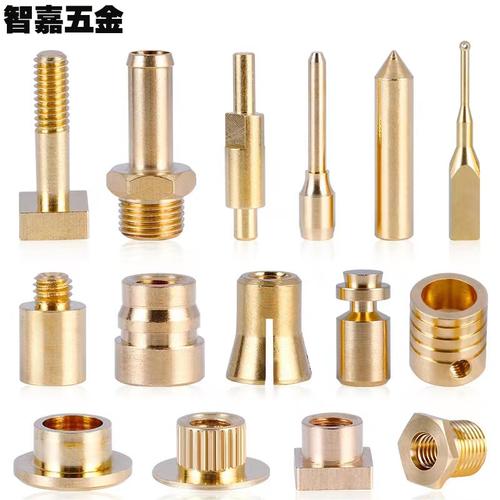
在当今的精密制造领域,数控自动车床加工、CNC五金配件定制已经成为工业产业链中不可或缺的一环。无论是电子消费品中的微型铜件,还是医疗器械里的不锈钢组件,对加工精度和效率的要求都在不断提升。本文将围绕数控自动车床、车铣复合技术以及不锈钢与铜件的加工特性,探讨现代五金配件制造的关键要点。
一、数控自动车床的优势与适用场景
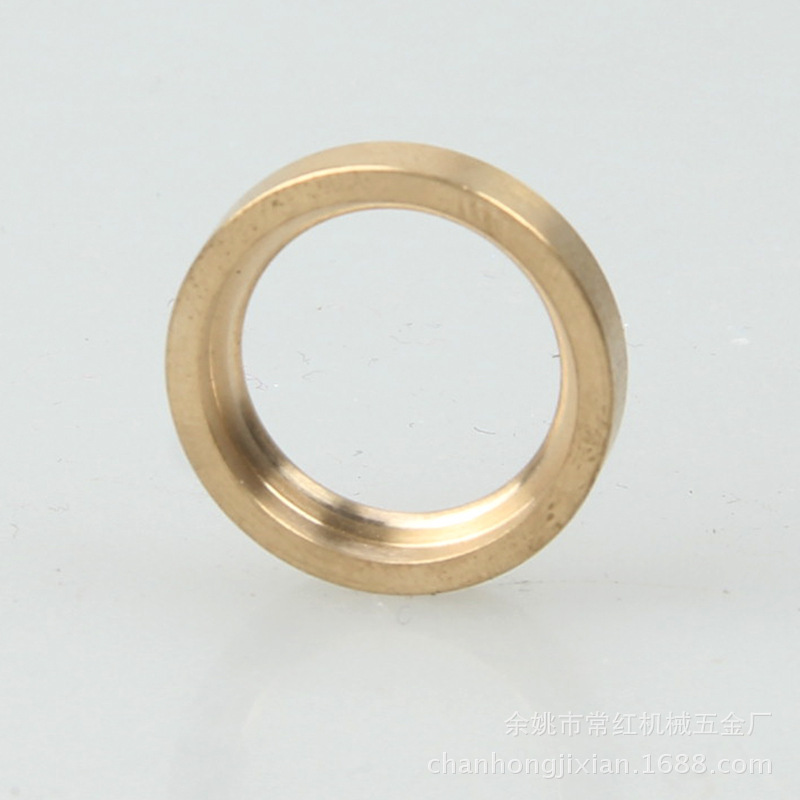
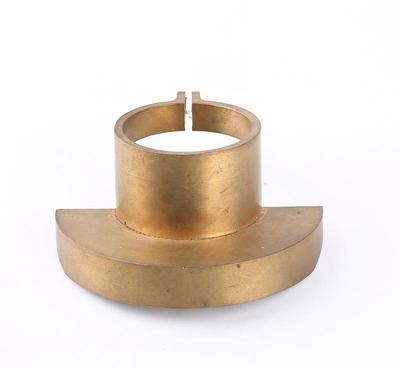
数控自动车床又称走心机或走刀机,尤其在加工细长轴类、微型五金件方面具有显著优势。对于小五金铜件加工而言,铜材质软、导热快、易粘刀,而数控自动车床可以通过高转速、小进给和高压冷却,有效避免粘刀和毛刺问题,同时保证批量生产中的尺寸一致性。典型的铜件如接线端子、插针、螺母、导电片等,均适合在数控自动车床上一次装夹完成外圆、端面、倒角、切槽等多道工序。
二、车铣复合加工:一次装夹,多面完工
传统的车削中心只能完成回转体特征的加工,遇到需要铣扁、打孔、攻丝或开槽的零件时,往往需要二次装夹,导致精度下降。而车铣复合不锈钢件加工正好解决了这一痛点。车铣复合机床集成了C轴、Y轴及动力刀塔,能够在一台设备上完成车削、铣削、钻孔、攻丝等多种操作。这不仅减少了装夹次数和工件周转时间,更大幅提升了同轴度与位置精度。对于不锈钢这类难加工材料,车铣复合配合高压冷却和合适的刀具涂层,可以稳定实现±0.01mm以内的公差。
三、不锈钢件加工的关键技术点
与铜件不同,不锈钢具有加工硬化倾向大、切屑不易折断、导热性差等特点。因此在CNC五金配件加工不锈钢时,需要注意以下方面:
- 刀具选择:优先选用具有耐热涂层的硬质合金刀具,如TiAlN或AlCrN涂层,保持刃口锋利,减少加工硬化层。
- 切削参数:采用较低的线速度和较大的每齿进给量,避免刀具在不锈钢表面反复摩擦。
- 冷却方式:使用高压内冷或雾化冷却,及时带走切削热,防止工件热变形和刀具月牙洼磨损。
- 热处理配合:对于高硬度不锈钢件,可在粗加工前进行退火处理,精加工后再进行淬火或时效,以兼顾加工性与最终硬度。
四、小五金铜件加工的质量控制要点
铜件加工虽然相对容易切削,但仍需关注尺寸稳定性与表面光洁度。由于铜的塑性好,容易产生积屑瘤,影响表面粗糙度。因此在数控自动车床加工时,应适当提高主轴转速,使用锋利的刀具,并定期更换或修磨刀具。同时可采用专用的铜加工切削油,以减少氧化和变色。对于有导电性或焊接要求的铜配件,去毛刺和清洗环节不可省略,必要时增加振动研磨或电解抛光。
五、从单机到自动化产线
现代CNC五金配件加工已不再局限于单台机床。随着人工成本上升和订单碎片化,越来越多的制造企业引入自动送料机、机械手、料仓和在线检测系统,构建柔性自动化产线。数控自动车床与车铣复合机床的组合,配合机器人上下料,可以实现24小时无人化生产。这不仅降低了单件成本,也缩短了交付周期,为小五金铜件和不锈钢件的批量定制提供了强有力的保障。
六、选型与协作建议
面对多样化的加工需求,企业应根据零件的几何特征、材料特性和批量大小来选择合适的设备。对于细长回转体且无铣削特征的铜件,优先使用数控自动车床;对于需要多面加工、形状复杂的不锈钢件,则应选择车铣复合中心。寻找经验丰富的加工合作伙伴也十分关键,因为工艺参数、刀具管理和后处理能力往往决定了最终产品的良率与一致性。
数控自动车床加工、铜件和不锈钢件的车铣复合加工,以及整体CNC五金配件的制造能力,已经成为衡量一家精密加工企业核心竞争力的重要指标。只有在刀具、夹具、工艺和自动化方面持续优化,才能在日益激烈的市场竞争中,稳定的为客户提供高精度、高一致性的五金配件。